Eine Maschine zur Herstellung von Walzenbürsten sollte anhand der Geometrie der fertigen Bürste, des Kernmaterials und des Verfahrens zur Vorbereitung der Borsten ausgewählt werden. Bei Rundbürsten für Rohrreinigungsmolche beginnen Sie mit dem Kerndurchmesser, dem Außendurchmesser der fertigen Bürste, der Bürstenbreite und der freien Borstenlänge. Prüfen Sie anschließend das Bohren und den Halt der Borstenbündel im tatsächlich verwendeten Polyurethan. Ein Katalogmodell für Walzenbürsten eignet sich nicht automatisch für jede Rundbürste von 4 bis 56 Zoll. Anhand einer anonymisierten Käuferanfrage erläutert dieser Leitfaden, wie Werkzeuge, Materialien, Zusatzausrüstung und Abnahmeversuche vor der Bestellung einer vollständigen Lösung zur Bürstenherstellung festgelegt werden.
Eine echte Frage: Eigene Herstellung von kreisförmigen Pipeline-Pig-Bürsten
Der Käufer wollte fertige runde Reinigungsbürsten für Öl- und Gaspipelines, ausgehend von ungebohrten PUR-Kernen mit einer Härte von 90–95 Shore A. Das Hauptmaterial für die Borsten sollte hochkohlenstoffhaltiger Stahldraht sein, der als „federnd“ beschrieben wird; Nylon oder andere Kunststofffilamente wurden seltener für innen beschichtete Pipelines benötigt. Der Käufer hatte weder Filamentvorräte noch Vorbereitungsausrüstung, sodass ein Angebot nur für Maschinen wichtige Produktionsschritte ungelöst lassen würde.
| Käuferanforderung | Was für das Angebot festgelegt werden muss |
|---|---|
| Bürstendurchmesser: 4–56 Zoll | Etwa 101,6–1.422,4 mm. Identifizieren Sie, ob jede Dimension eine fertige Bürsten-OD oder Kern-OD hat; Listen Sie die tatsächlichen Designs und Breiten auf. |
| PUR-Kern: 90–95 Shore A | Überprüfen Sie Wanddicke, Bohrung, Klemmflächen, Chargenzustand und Maßtoleranzen an repräsentativen Kernen. |
| Hochkohlenstoffstahl-Draht: 0,5–0,7 mm | Bestätigen Sie die Stahlsorte und elastischen Eigenschaften, dann legen Sie Geradheit, Schnittlänge, Verpackungsform, Endbedingung und die kompatible Zuführ- und Verankerungsmethode fest. |
| Büscheldurchmesser: 6–8 mm | Vereinbaren Sie die Definitionen des fertigen Borstenbündels und der Bohrung, das Bohrbild, die Abstände und die Prüfung des Bündelhalts. |
| Freiborstenlängen: 60, 90 und 140 mm | Trennen Sie die freiliegende Borstenlänge von der vorbereiteten Drahtlänge. Längere oder kürzere Konstruktionen benötigen eine separate Machbarkeitsprüfung. |
| Ungebohrte Kerne und keine Materialvorbereitungslinie | Berücksichtigen Sie Bohren, Borstenmaterialversorgung, Verbrauchsmaterialien zur Verankerung, Vorbereitung, Endbearbeitung, Werkzeuge, Prüfung, Inbetriebnahme und Schulung. |
Rollenbürstenmaschinen und Rundbürstenmaschinen benötigen unterschiedliche Vorrichtungen
Eine zylindrische Walze wird normalerweise durch ihren Körperdurchmesser und ihre Arbeitslänge definiert. Eine kreisförmige Pipeline-Pig-Bürste benötigt außerdem die Geometrie des Rings oder der Scheibe, die Bohrung, die Breite und den Zugangswinkel. Diese Unterschiede beeinflussen die Klemmmethode, die Drehung, den Bohransatz und den Freiraum um den Borsteneinsatzkopf. Die Maschinenkonfiguration muss anhand von Zeichnungen und physischen Kernen ausgewählt werden, anstatt aus dem Begriff "Kreisbürstenmaschine".
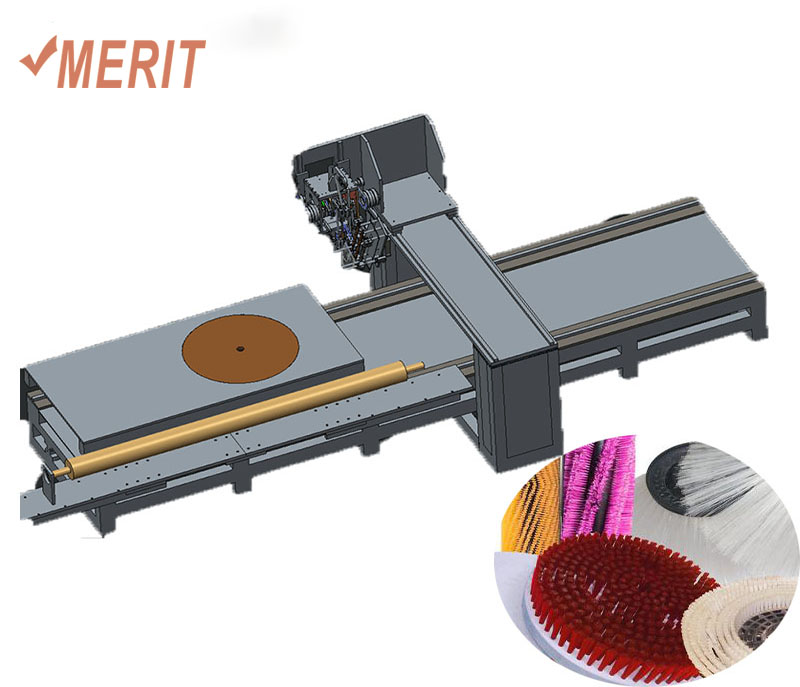
Bestehende Produktseiten von Merit Factory bieten einen nützlichen Ausgangspunkt zum Vergleich von Maschinenfamilien. Überprüfen Sie die WXL 02 Bohr- und Stopfmaschine für Walzenbürsten, die MTRD1.5M Modell für Walzen- und Scheibenbürsten und den MTD70 Scheibenbürstenmaschine. Ihre Katalogbeschreibungen belegen nicht die hier beschriebene vollständige Pipeline-Pig-Applikation; eine projektspezifische Konfiguration und ein tatsächlicher Materialtest sind weiterhin erforderlich.
Zuerst lösen Sie den Kerndurchmesser, den fertigen Durchmesser und die Borstenlänge auf
Eine mit dem Käufer besprochene Referenz hatte einen fertigen Pinsel-OD von 1.420 mm und einen Kern-OD von 1.140 mm. Für einen idealisierten radialen Pinsel ergibt der Unterschied eine freie radiale Borstenlänge von (1.420 − 1.140) ÷ 2 = 140 mm. Dies überprüft die Zeichnungsterminologie; es bestimmt weder den Maschinenhub, den Spielraum noch die Toleranz für die fertige Bürste.
Dieselbe Berechnung erklärt, warum „alle Bürstengrößen“ für ein Angebot nicht ausreicht. Ein großer Kern mit kurzen Borsten und ein kleiner Kern mit langen Borsten können ähnliche fertige Außendurchmesser haben, benötigen aber unterschiedliche Spannvorrichtungen und Freiräume am Bestückungskopf. Stellen Sie eine bemaßte Konstruktionsmatrix bereit, einschließlich des kleinsten und größten Kerns, der Bürstenbreite, der zentralen Bohrung und der längsten Borsten. So kann der Lieferant Umrüstwerkzeuge sowie Konstruktionen außerhalb der vorgeschlagenen Konfiguration identifizieren.
Vorgeschnittener Kohlenstoffstahldraht ist eine separate Vorbereitungsentscheidung
Im Gespräch wurde für das vorgeschlagene Verfahren vorgeschnittener Draht aus Kohlenstoffstahl bestätigt. Der Käufer musste deshalb geraden, zuführbereiten Draht von Draht unterscheiden, der auf Spulen geliefert wird. Wenn Spulenware gekauft werden soll, müssen Geräte zum Richten, Schneiden und Handhaben des Drahts separat ausgewählt und aufgeführt werden. Gehen Sie nicht davon aus, dass die Bürstenstopfmaschine auch Draht von einer Spule aufbereitet.
Die erste Besprechung basierte auf einer freien Borstenlänge von 140 mm. Eine größere Länge verändert die Annahmen zur Zuführung und zum erforderlichen Freiraum in der Maschine und kann das Angebot verändern. Die vorbereitete Drahtlänge muss außerdem das vereinbarte Einsetz- und Verankerungsverfahren berücksichtigen. Sie lässt sich nicht allein aus der freiliegenden Länge berechnen, ohne zu wissen, ob das Borstenbündel gefaltet wird, wie der Anker geformt wird und welche Bearbeitungszugabe erforderlich ist.
Beweise das Bohren und die Büschelbindung am eigentlichen PUR-Kern
Der Käufer fragte nach einer Einführungstiefe von 5–10 mm; etwa 8 mm wurden besprochen, ausdrücklich abhängig von der Probe. Betrachten Sie dies als Versuchsbeginn und nicht als universelle Einstellung. Kernwanddicke, Lochdurchmesser, Materialhärte, Drahtbündel, Anker und Lochabstand müssen zusammenarbeiten.
Der Käufer plante, PUR-Kerne in mehreren Größen zu verschicken. Testen Sie repräsentative Designs vor der Bestellung, einschließlich schwieriger Kombinationen von kleinem oder großem Kern, längster Borste und dickstem Draht. Ein Video des Einführen von Stahlborsten in einen anderen Bürstenkörper ist hilfreich, um den Prozess zu verstehen, zeigt aber keinen Halt in diesem PUR-Kern. Einigen Sie sich auf einen Test des tatsächlichen Kerns und des vorgesehenen Filaments.
- Erfassen Sie Bohr- und Einführungseinstellungen für jede genehmigte Probe.
- Inspizieren Sie nach dem Bohren und dem Einsetzen der Borsten die Lage des Lochs, die Tiefe, den Zustand der Kante und den Kern.
- Definieren Sie einen wiederholbaren Tuft-Retention Test, eine Stichprobenmenge und eine Akzeptanzschwelle schriftlich.
- Bewahren Sie den akzeptierten Pinsel, die Materialidentifikation und den Testbericht als Produktionsreferenz auf.
Legen Sie eine vollständige Produktionslinie fest, einschließlich der Ausrüstung und Arbeitsschritte außerhalb der Maschine
Da dieser Käufer weder Borstenmaterial noch Vorbereitungsgeräte besaß, musste der Lieferumfang den gesamten Weg vom ungebohrten PUR-Kern bis zur fertigen, geprüften Bürste abdecken. Bitten Sie den Lieferanten, jeden Posten als enthalten, optional, vom Käufer bereitzustellen oder von einem Materialversuch abhängig zu kennzeichnen.
- Kompatible Spezifikationen für Borstenmaterial aus Kohlenstoffstahl und Nylon/Kunststoff, Lieferform sowie Lagerungs- oder Handhabungsanweisungen.
- Verbrauchsmaterialien zur Verankerung und ein kompatibles Verfahren zum Fixieren der Borstenbündel, mit einer Demonstration am tatsächlich verwendeten Kern.
- Kernvorrichtungen, Bohrwerkzeuge, Zuführwerkzeuge, Wechselteile und alle erforderlichen Drahtvorbereitungsgeräte.
- Geräte zur Endbearbeitung oder zum Beschneiden, soweit nach Zeichnung erforderlich, sowie Prüflehren und Prüfeinrichtungen für den Halt der Borstenbündel.
- Inbetriebnahme, Bediener- und Wartungsschulungen, Dokumentation, Ersatzteile und die vereinbarten Testmaterialien.
Für innenbeschichtete Rohrleitungen wünschte der Käufer Nylon oder Kunststoff anstelle der Hauptkonfiguration aus Kohlenstoffstahl. Halten Sie die beiden Materialrouten in der Spezifikation und beim Versuch getrennt. Die Kompatibilität mit der Rohrleitungsbeschichtung bleibt eine Entscheidung des Bürstendesigners und des Rohrleitungsbetreibers; eine Demonstration des Borsteneinsatzes allein beweist weder die Sicherheit der Beschichtung noch die Reinigungsleistung.
Vereinbaren Sie Leistungs- und Akzeptanzkriterien, bevor Sie die Bestellung aufgeben
Der Output sollte nach einem vereinbarten Pinseldesign gemessen und nicht nur als Löcher pro Sekunde angegeben werden. Ein kompletter Zyklus umfasst das Laden, Bohren, das Einsetzen der Borsten, das Entladen und jegliche dem Betreiber zugewiesene Fertigstellung oder Inspektion. Vereinbaren Sie die Lochanzahl, den Filament, die Borstenlänge, die Fixturmenge, die Behandlung des abgelehnten Teils und die Zeitbasis. Die bereitgestellte Anfrage stellt keine validierte Produktionsrate fest.
- Führe den vereinbarten Bereich der PUR-Kernproben mit dem angegebenen Filament und den Ankern durch.
- Messen Sie den Außendurchmesser der fertigen Bürste, die Breite, die Borstenlänge, das Bohrbild und den Bündelhalt anhand der vereinbarten Zeichnung und Prüfmethode.
- Erfassen Sie die tatsächliche Zykluszeit und die Umstellungszeit im genehmigten Sample-Set.
- Prüfen Sie während des Versuchs die gelieferten Schutzvorrichtungen, den Not-Halt, die Betriebsanweisungen und die Anforderungen an die Versorgungsanschlüsse.
- Gleichen Sie den nachgewiesenen Prozess mit der schriftlichen Lieferliste ab und unterschreiben Sie das Muster und die Annahmeliste.
Häufig gestellte Fragen
Kann eine Rollenbürstenmaschine alle 4–56 Zoll großen Rundbürsten herstellen?
Dieser Bereich ist eine Anforderung des Käufers, keine bestätigte Standardkapazität der Maschine. Bestätigen Sie Kern- und Enddurchmesser, Breite, Bohrung, Borstenlänge, Material und Zugang zu den Befestigungen für jedes Design. Die vorgeschlagene Konfiguration muss vor der Bestellung an repräsentativen Mustern demonstriert werden.
Schneidet die Maschine das Kohlenstoffstahlfilament automatisch?
Das hier besprochene Verfahren verwendet vorgeschnittenen Draht. Wenn der Käufer mit Spulenware beginnt, müssen kompatible Drahtricht- und Schneidgeräte separat bestätigt und in den Lieferumfang aufgenommen werden.
Ist eine Einführungstiefe von 8 mm immer korrekt für einen PUR-Kern?
Nein. Ungefähr 8 mm wurde als probenabhängiger Ausgangspunkt diskutiert. Die Kernwand, das Lochmuster, das Filamentbündel und die Verankerungsmethode müssen den vereinbarten Versuchs- und Retentionstest bestehen.
Worauf sollte ein Käufer für eine nützliche Maschinenanfrage achten?
Erstellen Sie für jedes Pinseldesign eine Zeichnung oder ein klares Foto, trennen Sie den Kern-OD vom fertigen OD, listen Sie Pinselbreite und -bohrung auf, identifizieren Sie die PUR- und Filamentspezifikationen und geben Sie das Ausgangsziel zeitlich an. Markieren Sie, welche Vorbereitungs-, Finish- und Inspektionsausrüstung bereits verfügbar ist.
Wandeln Sie die Anforderungen in eine probenbasierte Gerätebewertung um
Verwenden Sie die obige Spezifikationstabelle, um eine Entwurfsmatrix vorzubereiten und ungelöste Material-, Werkzeug- oder Akzeptanzfragen zu identifizieren. Dann Kontaktieren Sie Merit Factory mit einer nicht vertraulichen Zeichnung oder Musterbeschreibung zur Erörterung der Maschinenfamilie, des Versuchsplans und des vollständigen Versorgungsumfangs. Der nächste Schritt ist eine Machbarkeitsprüfung und Probenvalidierung; das Angebot muss ausdrücklich jedes Design außerhalb seines bestätigten Bereichs identifizieren.