Se debe seleccionar una máquina de cepillo de rodillo a partir de la geometría del cepillo terminado, el material del núcleo y el proceso de preparación del filamento. Para cepillos circulares pipeline-pig, comienza con el diámetro del núcleo, el diámetro exterior acabado, el ancho del cepillo y la longitud libre de las cerdas, luego prueba el taladrado y la retención de los penachos en el poliuretano real. Un modelo de cepillo de rodillo de catálogo no es automáticamente adecuado para todos los cepillos circulares de 4 a 56 pulgadas. Esta guía utiliza una consulta anónima del comprador para explicar cómo definir las herramientas, materiales, equipos de soporte y la prueba de aceptación antes de pedir una solución completa de fabricación de cepillos.
Una pregunta real: fabricar directamente cepillos circulares para tubería
El comprador quería cepillos circulares terminados para limpiar tuberías de petróleo y gas, partiendo de núcleos PUR sin taladrar con una dureza de 90–95 Shore A. El principal material solicitado para las cerdas era alambre de acero de alto contenido en carbono, descrito como «elástico»; los filamentos de nailon u otros plásticos se necesitaban con menor frecuencia para tuberías con recubrimiento interno. El comprador no tenía existencias de filamentos ni equipos de preparación, por lo que una cotización únicamente de la máquina dejaría sin resolver pasos importantes de la producción.
| Requisito del comprador | Qué debe definirse para la cotización |
|---|---|
| Diámetros de los cepillos: 4–56 pulgadas | Unos 101,6–1.422,4 mm. Identificar si cada dimensión es diámetro exterior del pincel terminado o diámetro exterior del núcleo; enumera los diseños y anchos reales. |
| núcleo PUR: 90–95 Shore A | Confirme el espesor de pared, el diámetro interior, las superficies de sujeción, el estado del lote y las tolerancias dimensionales en núcleos representativos. |
| Alambre de acero de alto contenido en carbono: 0,5–0,7 mm | Confirme el grado de acero y las propiedades elásticas, luego defina la rectitud, la longitud de corte, la forma de empaque, la condición del extremo y el método de alimentación y anclaje compatible. |
| Diámetro del mechón: 6–8 mm | Acuerde las definiciones del haz de cerdas terminado y del orificio, el patrón de perforación, el espaciado y la prueba de retención. |
| Longitudes de cerdas libres: 60, 90 y 140 mm | Separa la longitud de cerdas expuestas de la longitud del alambre preparado. Los diseños más largos o cortos necesitan una comprobación de viabilidad separada. |
| Núcleos sin perforar y sin línea de preparación de materiales | Incluya taladrado, suministro de filamentos, consumibles de anclaje, preparación, acabado, utillaje, inspección, puesta en marcha y formación. |
Las máquinas para fabricar cepillos de rodillo y las máquinas para cepillos circulares necesitan dispositivos de sujeción diferentes
Un cepillo de rodillo cilíndrico se define normalmente por el diámetro de su cuerpo y su longitud de trabajo. Un cepillo circular para un dispositivo de limpieza de tuberías (pig) también requiere especificar la geometría de su anillo o disco, el diámetro interior, el ancho y el ángulo de acceso. Estas diferencias afectan al método de sujeción, la rotación, la aproximación de taladrado y el espacio libre alrededor del cabezal de inserción de haces de cerdas. La configuración de la máquina debe seleccionarse a partir de planos y núcleos físicos, en lugar de basarse en la expresión «máquina para cepillos circulares».
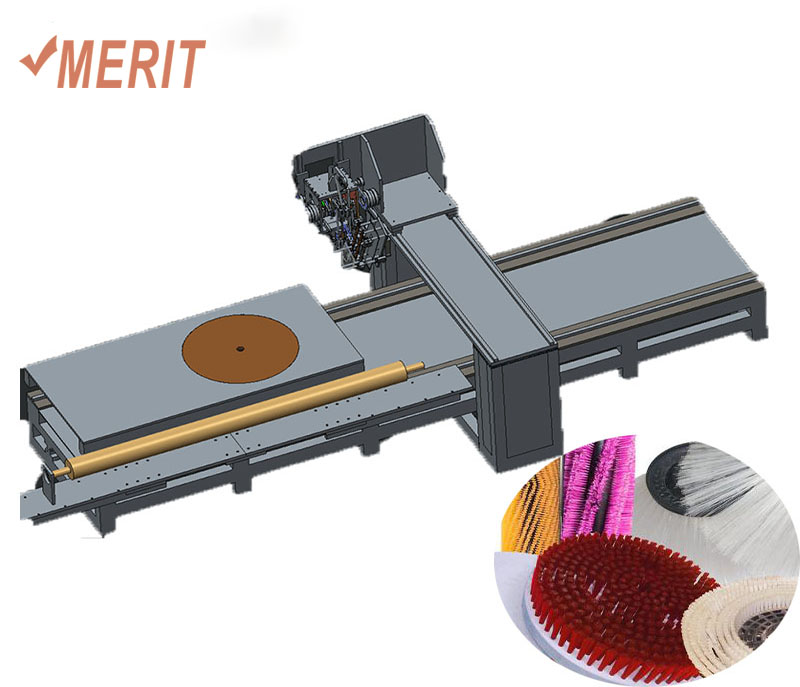
Las páginas de productos existentes de Merit Factory ofrecen un punto de partida útil para comparar familias de máquinas. Revisa el Máquina WXL 02 de taladrado e inserción de haces de cerdas para cepillos de rodillo, el Modelo MTRD1.5M para cepillos de rodillo y de disco y la Máquina de cepillo de disco MTD70. Sus descripciones de catálogo no demuestran la aplicación pipeline-pig completa descrita aquí; aún se requiere una configuración específica del proyecto y una prueba con material real.
Primero resuelve el diámetro del núcleo, el diámetro del acabado y la longitud de las cerdas
Una referencia discutida con el comprador tenía un diámetro exterior del cepillo terminado de 1.420 mm y un diámetro exterior del núcleo de 1.140 mm. Para un cepillo radial idealizado, la diferencia da una longitud radial libre de las cerdas de (1.420 − 1.140) ÷ 2 = 140 mm. Esto comprueba la terminología del plano; no establece el recorrido de la máquina, los espacios libres ni la tolerancia dimensional del cepillo terminado.
Ese mismo cálculo explica por qué «todos los tamaños de cepillo» no basta para una oferta. Un núcleo grande con cerdas cortas y un núcleo pequeño con cerdas largas pueden tener diámetros finales similares, pero necesitar dispositivos de sujeción y espacios libres alrededor del cabezal diferentes. Proporcione una matriz de diseños acotados que incluya los núcleos más pequeño y más grande, el ancho del cepillo, el diámetro interior y la mayor longitud de cerdas, para que el proveedor pueda identificar el utillaje de cambio de formato y los diseños que quedan fuera de la configuración propuesta.
El alambre de acero al carbono precortado es una decisión de preparación separada
La conversación confirmó el uso de filamento de acero al carbono precortado para el proceso propuesto. Por tanto, el comprador necesitaba distinguir el alambre recto listo para alimentar del alambre suministrado en bobinas. Si se va a adquirir material de bobinas, el equipo de enderezamiento, corte y manipulación debe seleccionarse y ponerse en lista por separado. No se suponga que la máquina de inserción de cerdas también prepara alambre de una bobina.
La discusión inicial utilizó 140 mm como base de longitud de cerdas libres. Un requisito más largo cambia las suposiciones de alimentación y espacio de la máquina y puede modificar la cotización. La longitud del alambre preparado también debe tener en cuenta el método acordado de inserción y anclaje. No puede calcularse solo a partir de la longitud expuesta sin saber si el penacho está plegado, cómo se forma el anclaje y cuánto margen de acabado se requiere.
Demostrar perforación y retención de haces de cerdas en el núcleo real de PUR
El comprador preguntó sobre una profundidad de inserción de 5–10 mm; se discutió aproximadamente 8 mm, sujeto explícitamente a la muestra. Trátalo como un punto de partida de prueba en lugar de un ajuste universal. El grosor de la pared del núcleo, diámetro del orificio, dureza del material, haz de cables, anclaje y espaciado entre agujeros deben funcionar juntos.
El comprador tenía previsto enviar núcleos PUR de varios tamaños. Pruebe diseños representativos antes del pedido, incluidas combinaciones difíciles de núcleo pequeño o grande, cerdas de mayor longitud y alambre de mayor diámetro. Un vídeo de inserción de haces de cerdas de acero en otro cuerpo de cepillo ayuda a entender el proceso, pero no demuestra la retención en este núcleo PUR. Acuerde un ensayo con el núcleo real y el filamento previsto.
- Registrar los ajustes de perforación e inserción con cada muestra aprobada.
- Inspecciona la posición del agujero, profundidad, estado del borde y el núcleo tras taladrar e insertar las cerdas.
- Define una prueba repetible de retención de penacho, cantidad de muestreo y umbral de aceptación por escrito.
- Mantén el cepillo aceptado, la identificación del material y el registro de pruebas como referencia de producción.
Especifica una línea completa, incluyendo lo que está fuera de la máquina
Como este comprador comenzó sin materiales de filamento ni equipo de preparación, el alcance del suministro debía cubrir la ruta desde un núcleo de PUR sin perforar hasta un cepillo acabado e inspeccionado. Pide al proveedor que identifique cada artículo como incluido, opcional, suministrado por el comprador o sujeto a un ensayo de material.
- Especificaciones compatibles de filamento de acero al carbono y nylon/plástico, forma de suministro e instrucciones de almacenamiento o manipulación.
- Consumibles de anclaje y el método compatible de bloqueo de mechón, con una demostración en el núcleo real.
- Dispositivos de sujeción del núcleo, herramientas de taladrado, utillaje de alimentación, piezas para cambio de formato y cualquier equipo necesario para preparar el alambre.
- Equipos de acabado o recorte donde lo requiera el dibujo, además de calibres de inspección y equipos de prueba de retención.
- Puesta en marcha, formación de operarios y del personal de mantenimiento, documentación, repuestos y materiales de ensayo acordados.
Para tuberías con recubrimiento interno, el comprador solicitó nylon o plástico en lugar de la configuración principal de acero al carbono. Mantener las dos rutas de material separadas en la especificación y prueba. La compatibilidad con el recubrimiento de la tubería sigue siendo una decisión del diseñador del cepillo y del operador de la tubería; una demostración de inserción de cerdas por sí sola no prueba la seguridad del recubrimiento ni el rendimiento de limpieza.
Acordar criterios de rendimiento y aceptación antes de realizar el pedido.
La producción debe medirse en un diseño de cepillo acordado, no solo como agujeros por segundo. Un ciclo completo incluye carga, taladrado, inserción de cerdas, descarga y cualquier acabado o inspección asignada a ese operador. Acordar el conteo de agujeros, filamento, longitud de cerdas, cantidad de fijaciones, tratamiento de piezas rechazadas y base de tiempo. La consulta suministrada no establece una tasa de producción validada.
- Ejecutar la gama acordada de muestras con núcleo PUR usando el filamento y anclajes especificados.
- Medir el diámetro exterior, ancho, longitud de cerdas, patrón de agujeros y retención terminados contra el dibujo y método de prueba acordados.
- Registrar el tiempo de ciclo real y el tiempo de cambio de herramienta en el conjunto de muestras aprobado.
- Comprobar la protección suministrada, parada de emergencia, instrucciones de operación y requisitos de servicios durante la prueba.
- Reconciliar el proceso demostrado con la lista de suministros escrita y firmar el registro de muestra y aceptación.
Preguntas frecuentes
¿Puede una máquina de cepillos de rodillo fabricar todos los cepillos circulares de 4 a 56 pulgadas?
Ese rango es un requisito del comprador, no una capacidad estándar de máquina confirmada. Confirmar diámetros del núcleo y terminados, ancho, taladro, longitud de cerdas, material y acceso a la fijación para cada diseño. La configuración propuesta debe demostrarse en muestras representativas antes del pedido.
¿La máquina corta automáticamente el filamento de acero al carbono?
El proceso propuesto aquí utiliza alambre pre-cortado. Si el comprador parte de rollos, el equipo compatible de enderezado y corte debe confirmarse por separado e incluirse en el alcance del suministro.
¿Es siempre correcta una profundidad de inserción de 8 mm para un núcleo PUR?
No. Aproximadamente 8 mm se discutió como punto de partida dependiente de la muestra. La pared del núcleo, patrón de agujeros, paquete de filamento y método de anclaje deben superar la prueba acordada de ensayo y retención.
¿Qué debe preparar un comprador para una consulta útil de máquinas?
Preparar un dibujo o foto clara para cada diseño de cepillo, separar el diámetro exterior del núcleo del diámetro acabado, listar el ancho y taladro del cepillo, identificar las especificaciones de PUR y filamento, y indicar la producción objetivo con base en tiempo. Marcar qué equipos de preparación, acabado e inspección ya están disponibles.
Convertir los requisitos en una revisión de equipo basada en muestras.
Usar la tabla de especificaciones anterior para preparar una matriz de diseño e identificar preguntas sobre material, herramientas o aceptación aún no resueltas. Luego contactar a Merit Factory con un dibujo no confidencial o una descripción de muestra para discutir la familia de máquinas, el plan de ensayo y el alcance completo del suministro. El siguiente paso es una revisión de viabilidad y la validación de la muestra; la cotización debe identificar explícitamente cualquier diseño fuera de su rango confirmado.